技术文章 2026-08-28
储罐罐壁水刀冷切割工艺要点与注意事项
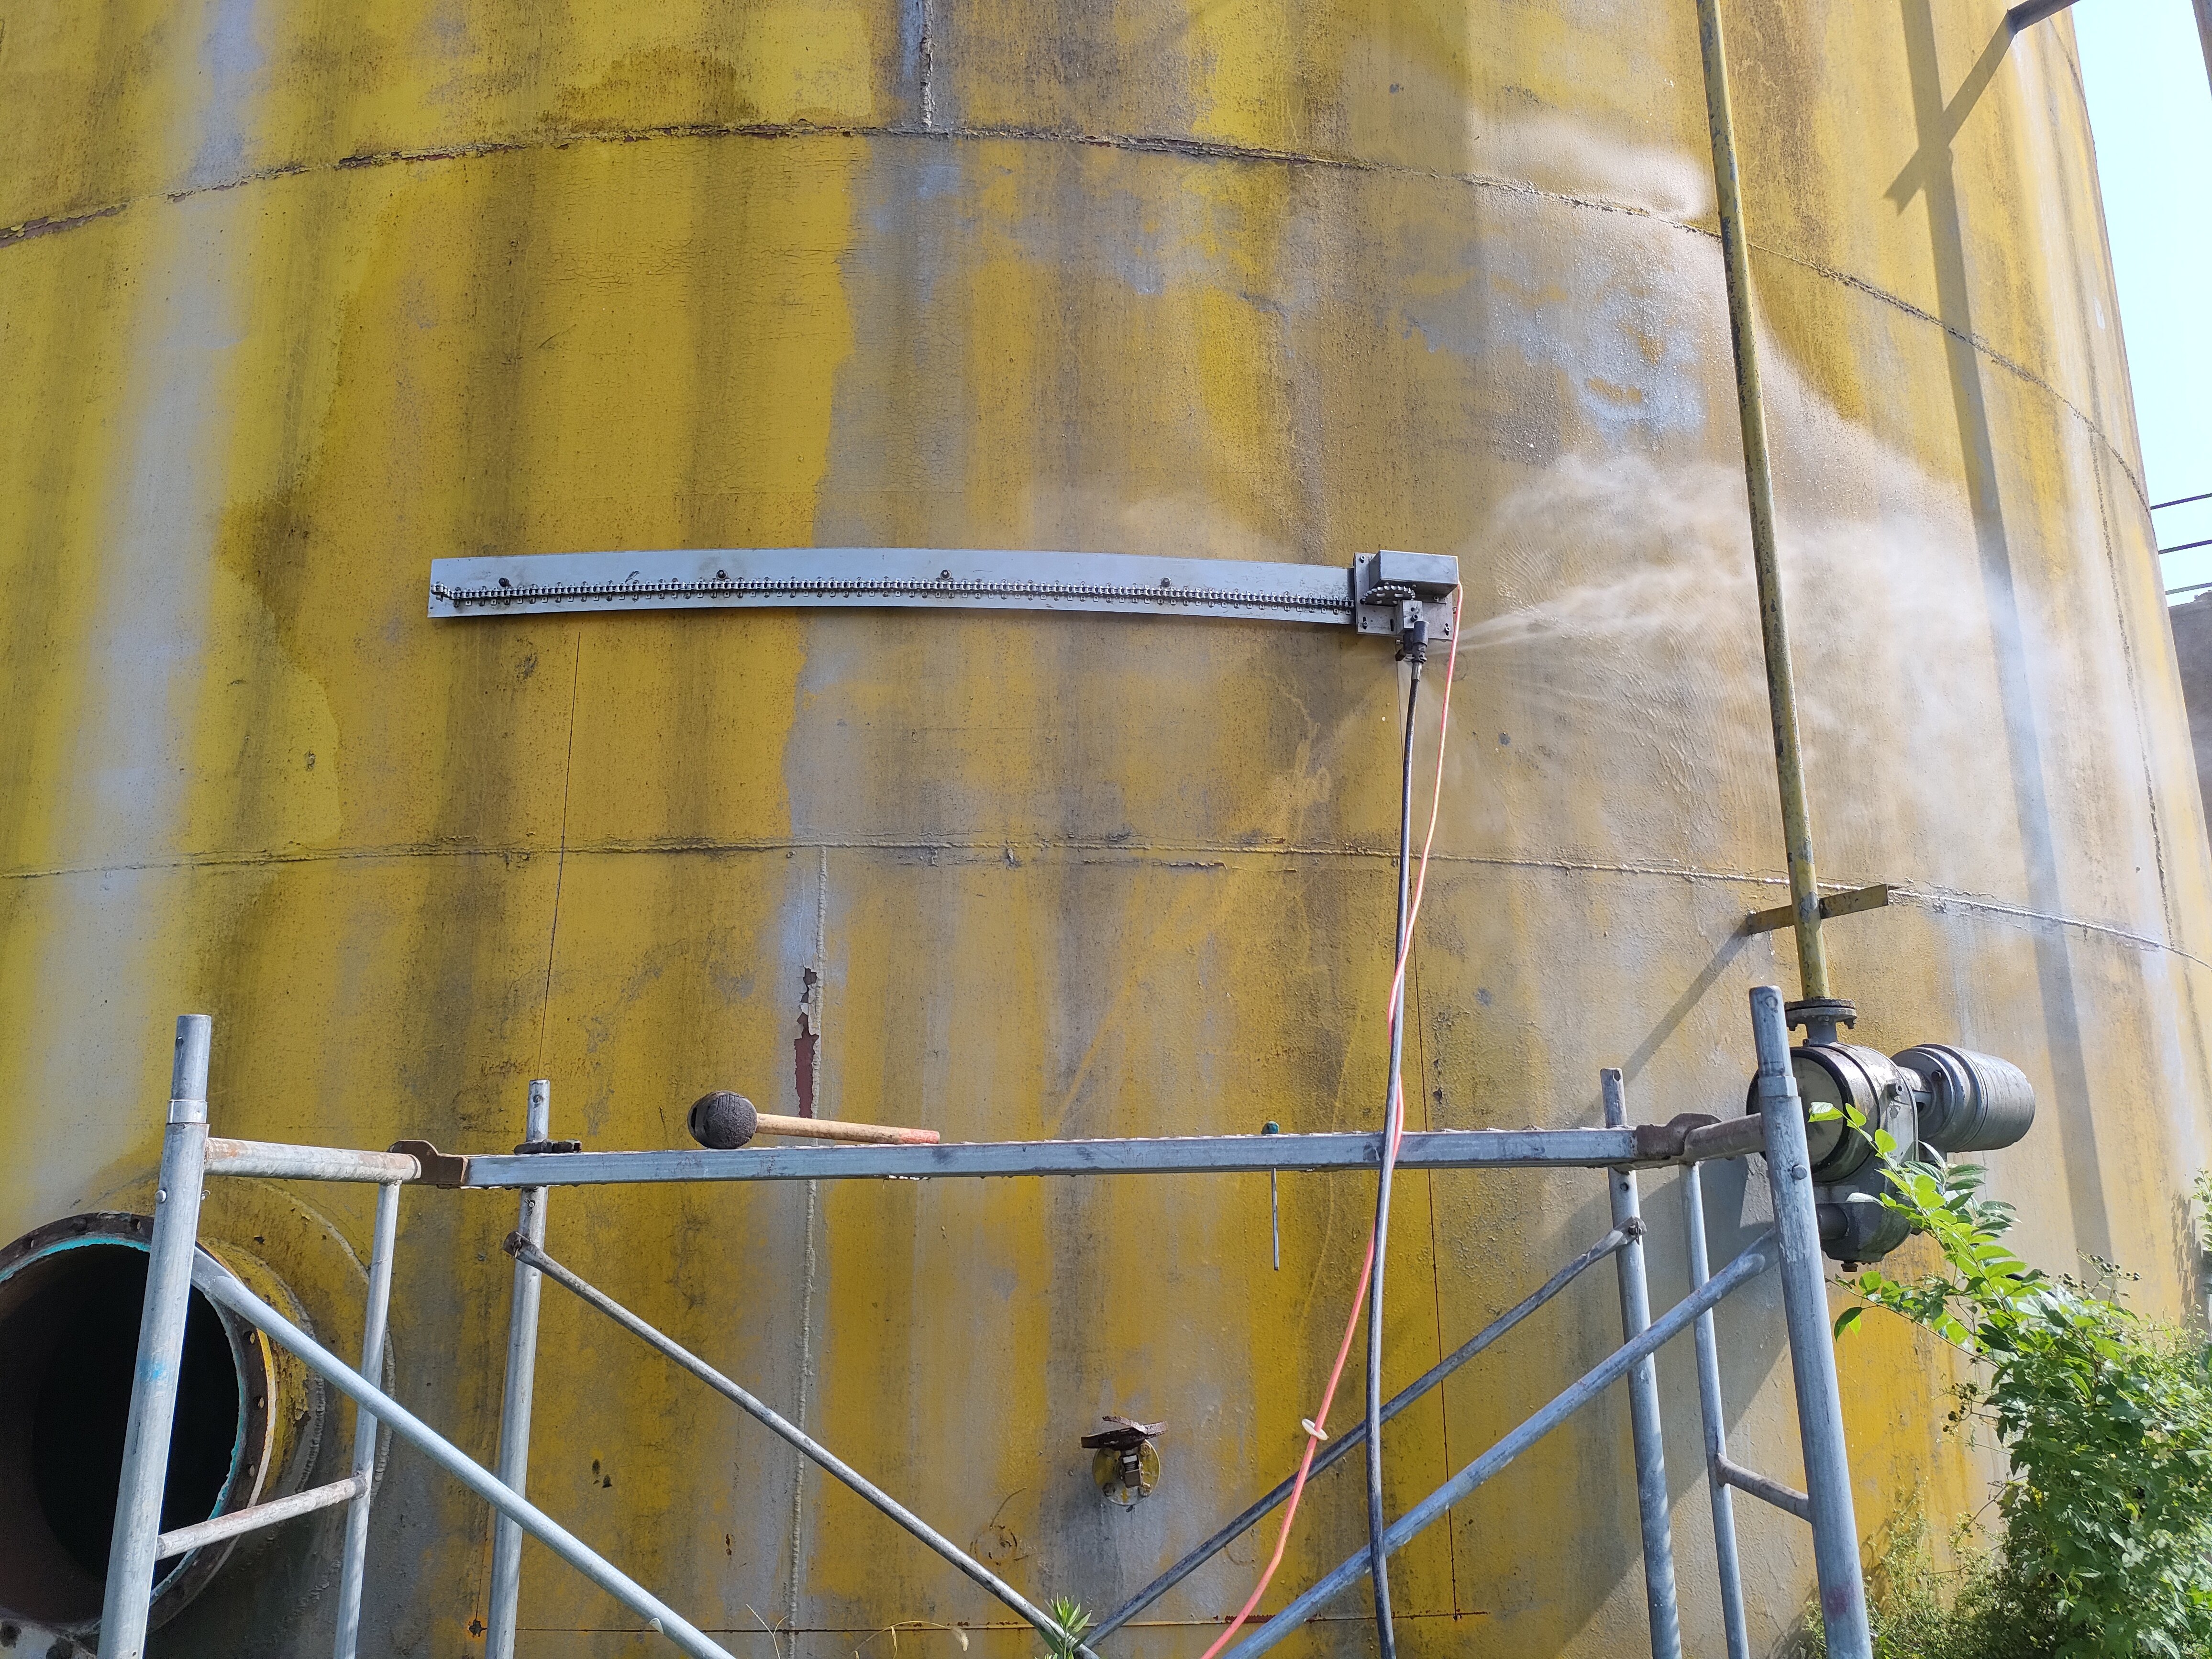
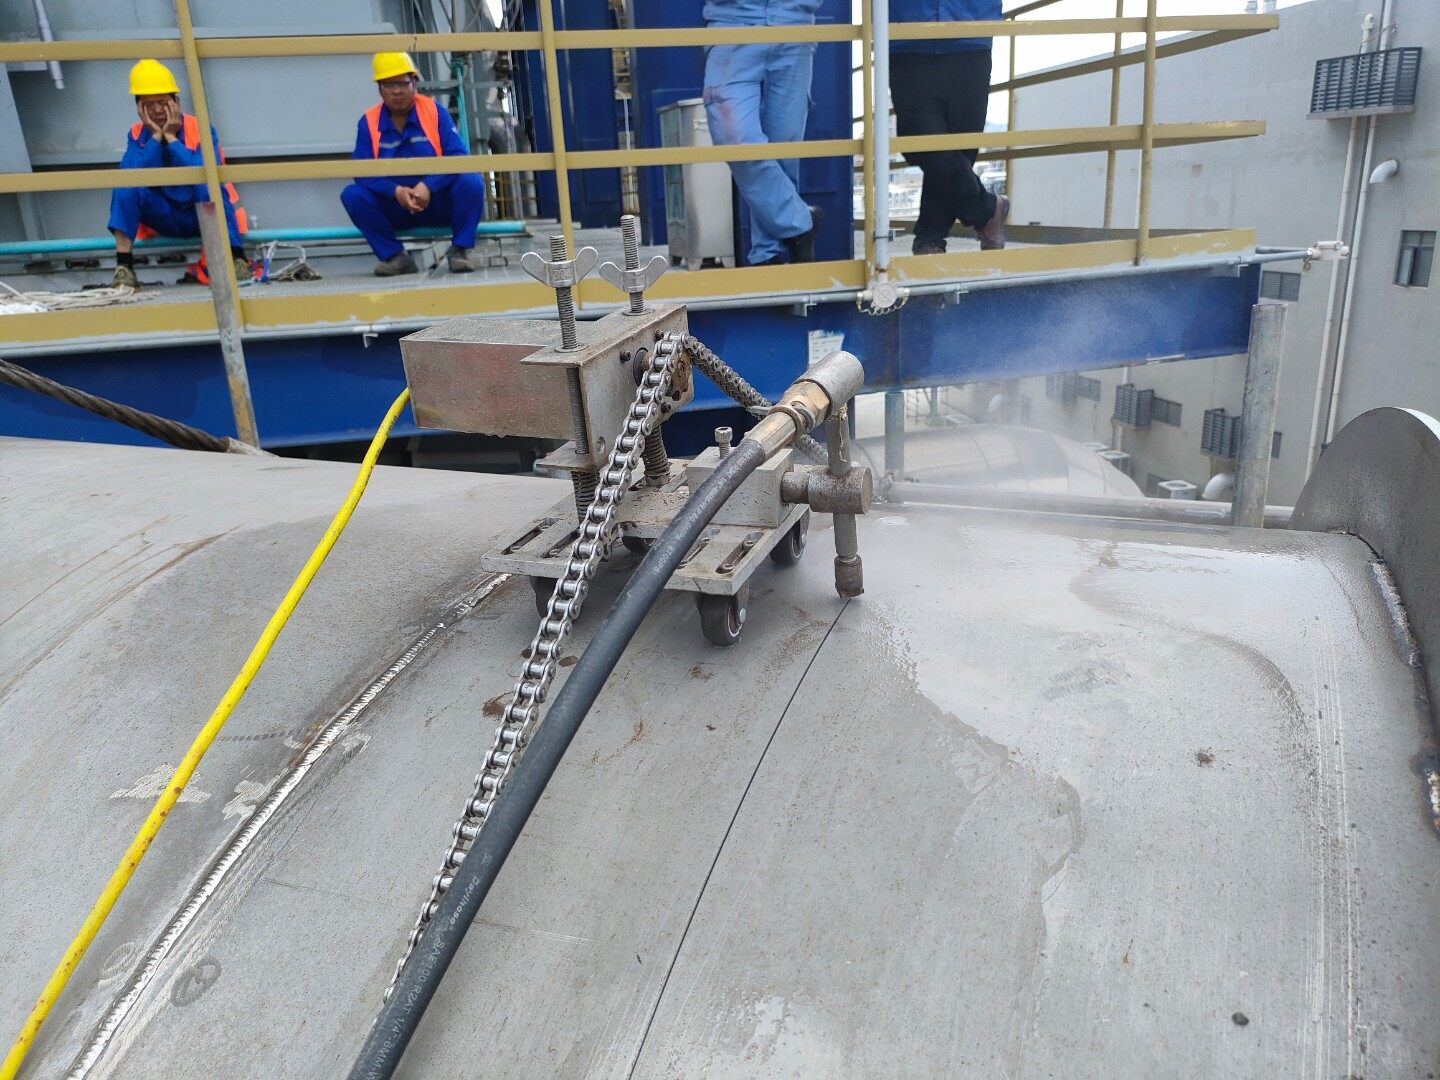
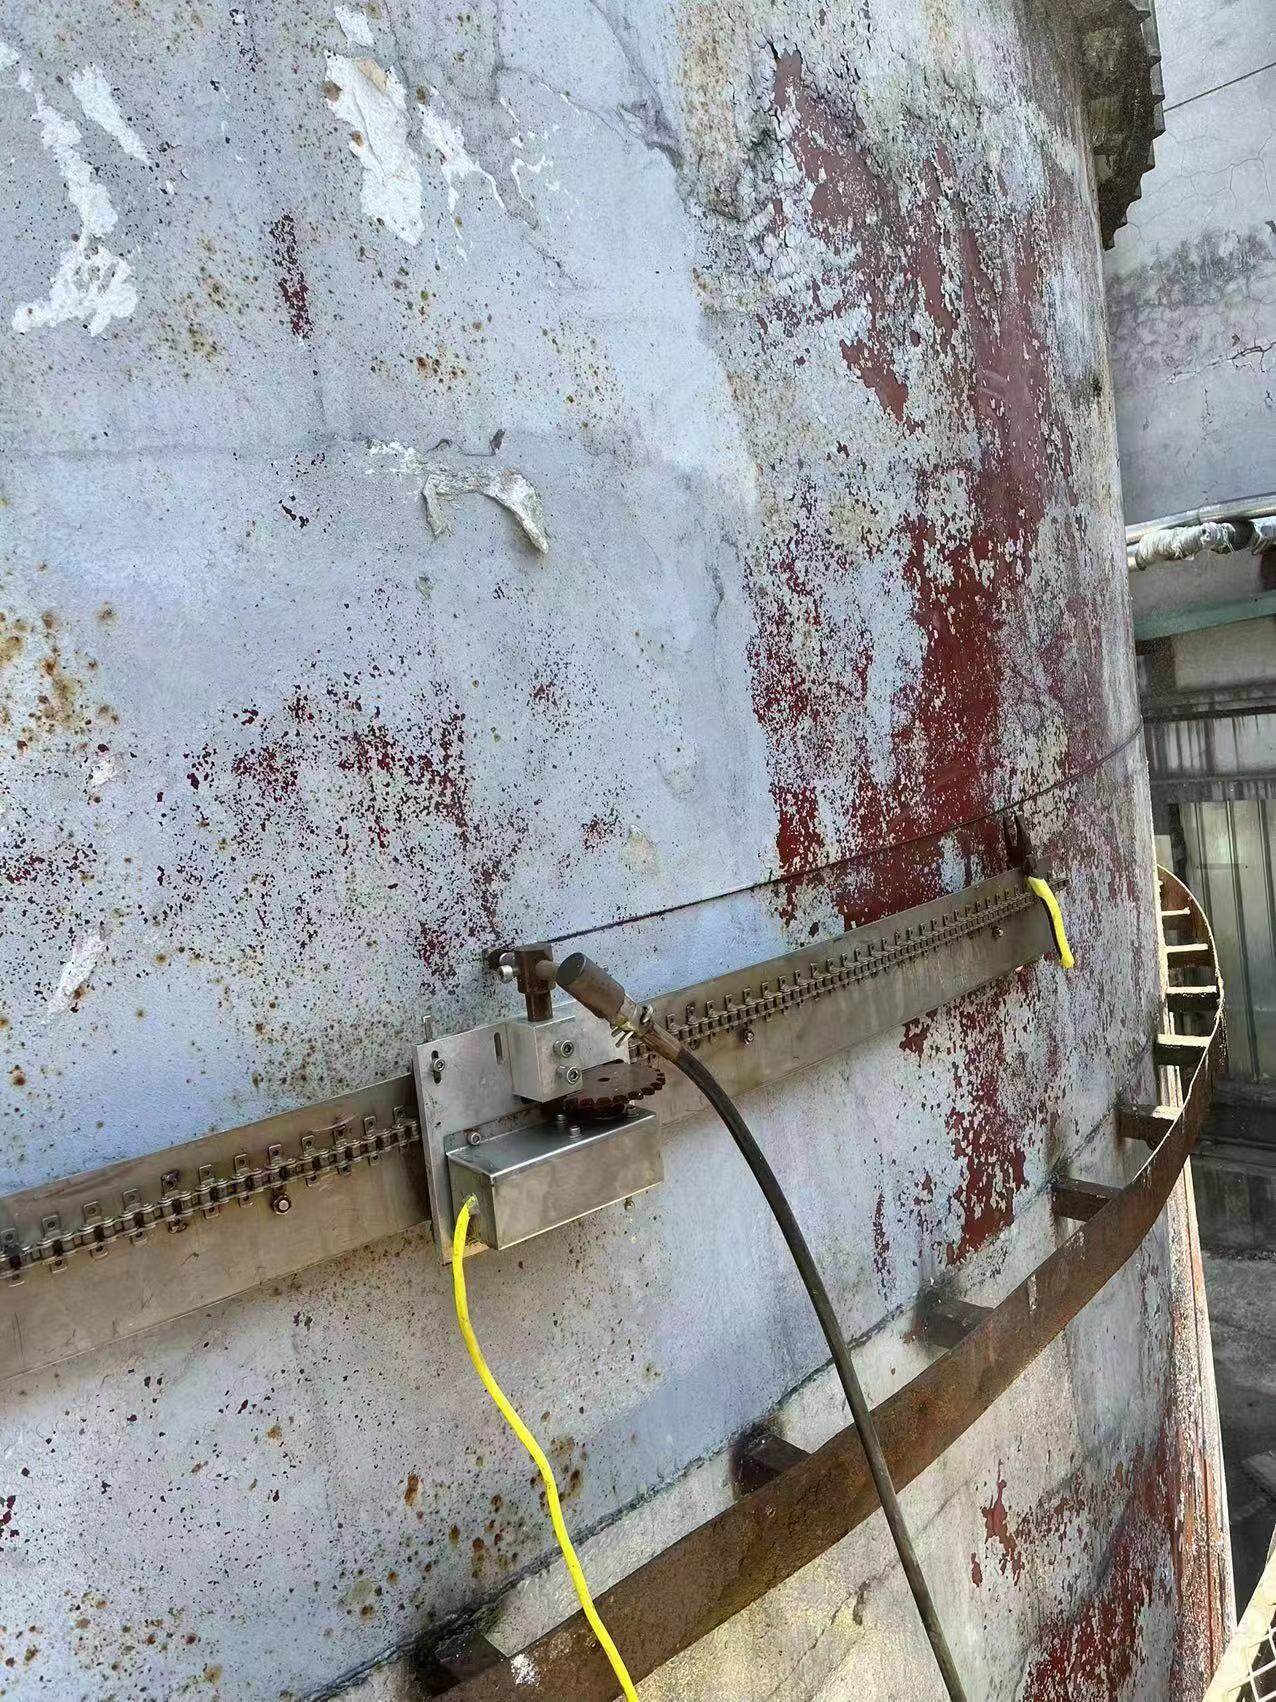
储罐罐壁的水刀冷切割需要综合考虑水压参数、切割路径、罐内介质与吊装配合等因素。本文结合施工经验,梳理关键工艺要点。
压力与参数的匹配
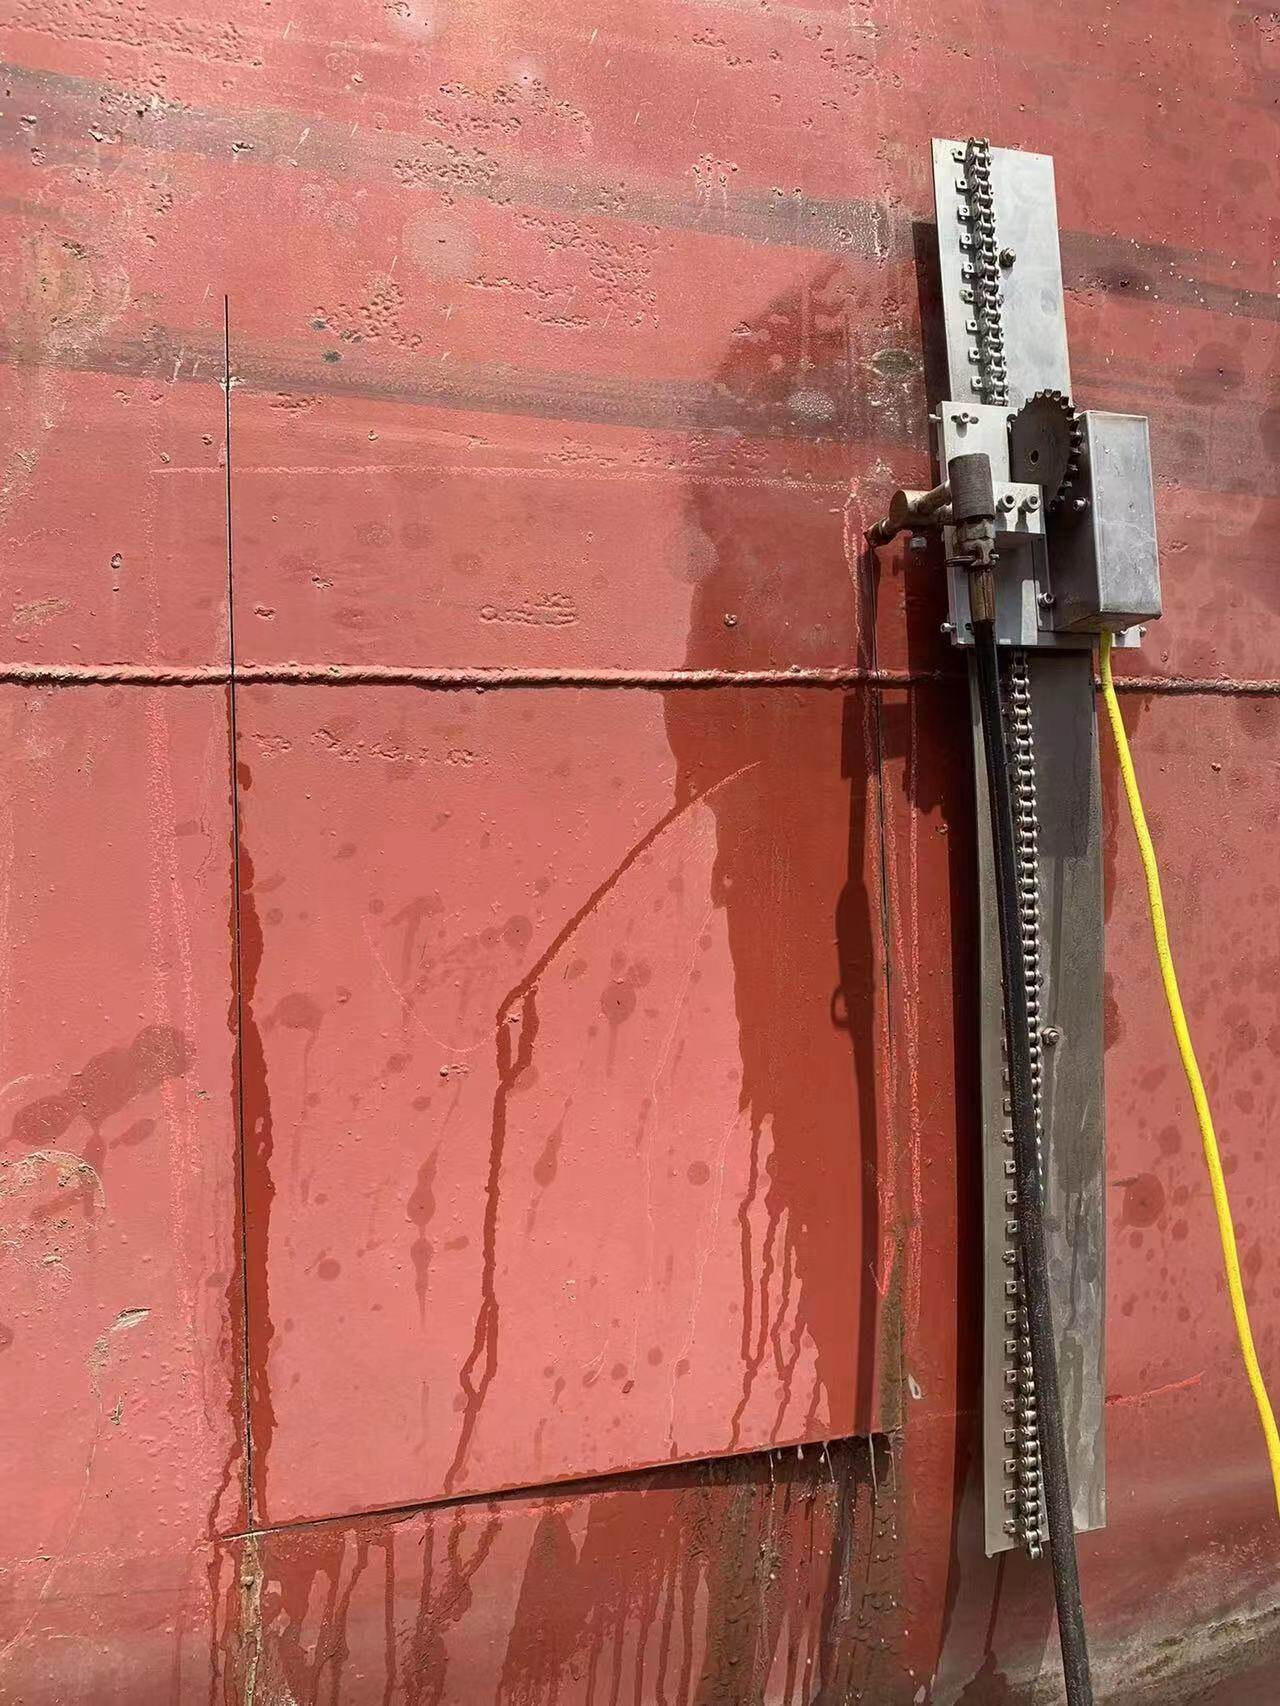
罐壁厚度、材质与涂层状况决定了水压与切割速度的匹配关系。压力过高会加快喷嘴磨损,压力不足则容易出现切口挂渣与切不透的情况。
施工前通常先在实际罐壁上做小段试切,确认参数组合与切割速度,再进入正式分段切割。
切割路径与分段尺寸
罐壁分段尺寸需要与吊装能力匹配,同时兼顾切割头轨道的安装条件。环向与纵向切割顺序的安排,直接影响分段块体的稳定性与吊装安全。
- 先确定吊点与临时固定方式,再确定切割路径
- 环向切割与纵向切割交替推进,避免形成不稳定悬空块体
- 切口末端预留连接段,待索具受力后再切开
罐内介质与现场管控
即使采用冷切割,罐内残留介质依然是施工组织的前提条件。需要完成介质排空或降至安全液位,通风置换后进行气体检测,合格后方可进入罐内作业。
作业期间持续监测可燃气体浓度,罐内作业设置专人监护与应急撤离通道,安全员全程旁站。
切口质量与后续工序
水刀切口无热影响区,母材金相组织不改变,一般不需要像气割那样打磨硬化层。检查重点是切口垂直度、有无挂渣与局部未切透,确认合格后即可进入吊装或焊接工序。